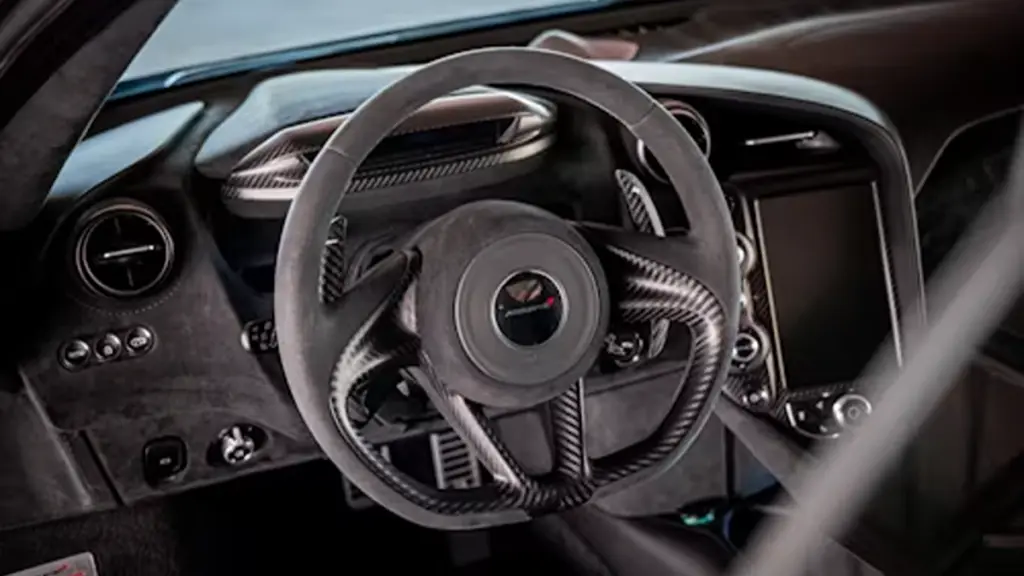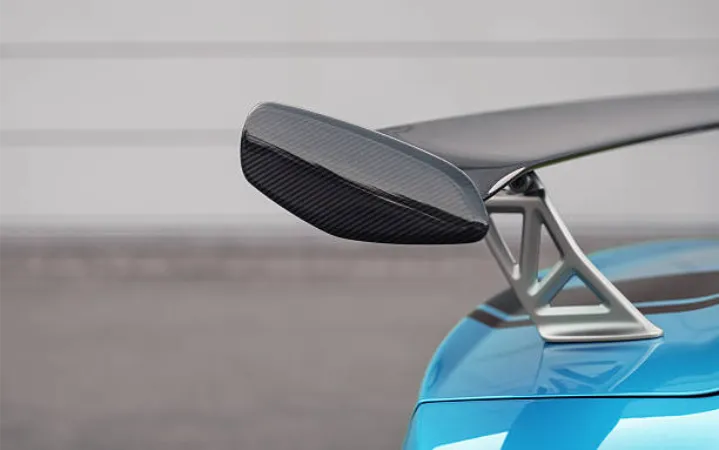
Il processo di stratificazione della fibra di carbonio è un fattore chiave che determina le reali prestazioni, durabilità, e precisione di montaggio delle parti composite automobilistiche. Anche quando si utilizza lo stesso materiale in fibra di carbonio, diversi metodi di stratificazione possono portare a differenze significative in termini di resistenza, qualità della superficie, e stabilità a lungo termine. Per acquirenti B2B e marchi automobilistici, ciò significa che il processo di produzione dietro una parte è spesso più importante del materiale stesso.
Questo articolo spiega come funziona la stratificazione della fibra di carbonio e perché influisce direttamente sulla qualità del prodotto nelle applicazioni automobilistiche. Imparerai come i diversi metodi di layup influiscono sulle prestazioni, come identificare le differenze di qualità nella produzione reale, e come i processi di livello OEM garantiscono un montaggio coerente e minori rischi di rendimento. L'obiettivo è aiutarti a valutare i fornitori in modo più chiaro e a prendere decisioni migliori sull'approvvigionamento di componenti automobilistici in fibra di carbonio.
Cos'è il layup in fibra di carbonio?
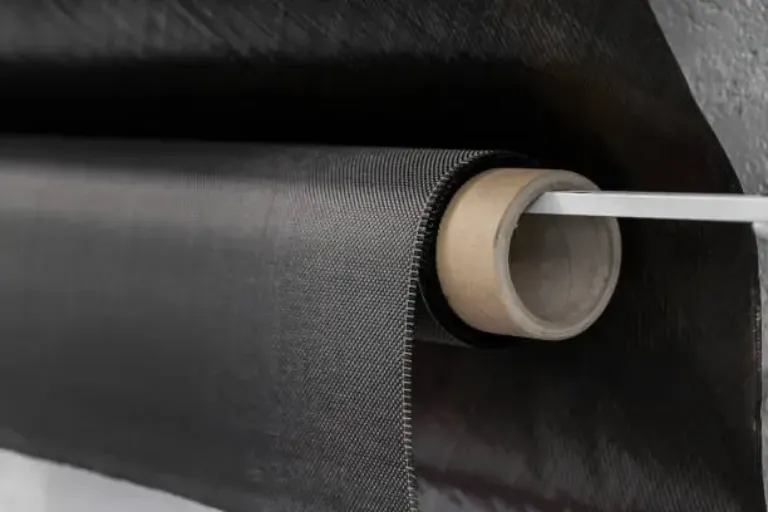
La stratificazione della fibra di carbonio è il processo di posizionamento del tessuto in fibra di carbonio in uno stampo, abbinandolo ad un sistema in resina, e polimerizzandolo a temperatura e pressione controllate per formare una struttura composita solida. La parte finale è forte, leggero, e progettato per specifici requisiti di prestazioni meccaniche.
Al centro di questo processo ci sono due materiali essenziali:
- Tessuto in fibra di carbonio: Fornisce forza e rigidità
- Sistema in resina: Unisce insieme le fibre e trasferisce il carico meccanico
Quando questi materiali lavorano insieme, formano una struttura composita che offre una maggiore resistenza-prestazione di peso rispetto a molti metalli tradizionali utilizzati nelle applicazioni automobilistiche.
Posizionamento della fibra all'interno dello stampo
Il processo inizia con il posizionamento del tessuto in fibra di carbonio in uno stampo sagomato. Ogni strato è pretagliato in base al design della parte, e gli ingegneri controllano attentamente la direzione delle fibre per garantire il corretto comportamento meccanico.
La fibra di carbonio non è isotropa, il che significa che la sua forza cambia a seconda della direzione. Orientamenti diversi svolgono ruoli strutturali diversi:
- 0° direzione: Fornisce la massima resistenza lungo il percorso di carico principale
- 90° direzione: Migliora la stabilità laterale e l'equilibrio strutturale
- Direzione ±45°: Controlla la resistenza alla torsione e al taglio
Il corretto allineamento delle fibre garantisce che il componente distribuisca correttamente il carico in condizioni di guida reali. Se l'orientamento è sbagliato, la concentrazione dello stress può accumularsi e portare a deformazioni o guasti nel tempo.
Indurimento in una struttura composita solida
Dopo il processo di stratificazione della fibra di carbonio, il materiale entra nella fase di stagionatura. Il calore e la pressione trasformano la struttura a strati in una parte composita rigida e stabile.
Un processo di polimerizzazione adeguatamente controllato aiuta a raggiungere:
- Stabilità meccanica: Garantisce una resistenza costante su tutta la parte
- Basso contenuto di vuoti: Riduce le sacche d'aria interne che indeboliscono la struttura
- Consistenza superficiale: Mantiene la qualità della finitura liscia e uniforme
- Durabilità a lungo termine: Migliora la resistenza al calore e alle sollecitazioni meccaniche
Senza controllo preciso della polimerizzazione, anche la fibra di carbonio e la resina di alta qualità possono produrre componenti instabili o incoerenti, soprattutto nelle applicazioni automobilistiche dove la precisione è fondamentale.
Perché il processo di layup determina la qualità delle parti della tua auto in fibra di carbonio
Il processo di layup non è solo una fase di produzione. Definisce direttamente le prestazioni di una parte in fibra di carbonio in condizioni automobilistiche reali. Anche piccoli cambiamenti nell’allineamento delle fibre o nel controllo della resina possono creare differenze significative in termini di resistenza, peso, e stabilità a lungo termine.
Questo è il motivo per cui due parti realizzate con lo stesso materiale in fibra di carbonio possono ancora mostrare livelli di qualità molto diversi nella produzione automobilistica e nelle decisioni di approvvigionamento.
Orientamento delle fibre e comportamento del carico
La fibra di carbonio non si comporta come il metallo. Invece di distribuire la forza uniformemente in tutte le direzioni, segue l'orientamento delle fibre. Ciò significa che gli ingegneri devono progettare le prestazioni durante la fase di lay-up.
Un layup controllato garantisce:
- Controllo della direzione del carico: Le forze seguono i percorsi delle fibre ingegnerizzate
- Riduzione dello stress: Previene la concentrazione nelle zone deboli
- Stabilità della forma: Mantiene la struttura sotto pressione meccanica
Quando l'orientamento delle fibre non è coerente, la parte non è in grado di distribuire correttamente lo stress. Col tempo, ciò potrebbe causare deformazioni, screpolature, o cedimento strutturale, soprattutto sotto vibrazioni o carichi continui.
Rapporto di resina ed equilibrio strutturale
Il rapporto fibra-resina gioca un ruolo diretto sia nel peso che nelle prestazioni meccaniche. Questo equilibrio deve rimanere stabile durante la produzione per garantire risultati prevedibili.
- Resina in eccesso: Aumenta il peso e riduce l'efficienza
- Resina insufficiente: Crea punti secchi e aree di adesione deboli
Un processo di stratificazione controllato mantiene stabile la distribuzione della resina su tutta la parte. Di conseguenza, i produttori ottengono una resistenza più costante e una qualità di produzione in lotti più affidabile.
Perché la coerenza è importante nell'uso automobilistico
Nelle applicazioni automobilistiche, la coerenza non è facoltativa. Le parti devono adattarsi perfettamente e funzionare allo stesso modo in ogni lotto di produzione.
Quando il controllo del layup è debole, compaiono problemi comuni:
- Variazione di montaggio: Le parti potrebbero richiedere modifiche durante l'installazione
- Incoerenza superficiale: Difetti visibili o qualità di finitura non uniforme
- Variazione del lotto: Differenze tra i cicli di produzione
- Tassi di reso più elevati: Aumento dei costi post-vendita e dei reclami dei clienti
Questo è il motivo per cui il controllo della stratificazione diventa spesso più importante del materiale stesso in fibra di carbonio. Il materiale definisce il potenziale, ma il processo di stratificazione definisce le prestazioni nel mondo reale. Parti di gran lunga superiori rispetto alle tecniche di stratificazione manuale di base che polimerizzano a temperatura ambiente.
Acquista direttamente parti in carbonio secco adatte all'OEM
Spiegazione dei principali metodi di stratificazione della fibra di carbonio
Vengono utilizzati diversi metodi di stratificazione a seconda del costo di produzione, requisiti di prestazione, e scala di produzione. Ciascun metodo riflette un diverso livello di controllo e coerenza del processo.
Disposizione bagnata (Layup delle mani)
La stratificazione a umido è il metodo di produzione della fibra di carbonio più basilare. In questo processo, il tessuto secco in fibra di carbonio viene inserito in uno stampo, e la resina viene applicata manualmente per saturare le fibre.
È comunemente usato per:
- Sviluppo del prototipo: Supporta i test di prodotto in fase iniziale e la convalida della progettazione
- Produzione a basso volume: Adatto per piccoli lotti o ordini personalizzati
- Parti strutturali semplici: Funziona con componenti non critici o a bassa sollecitazione
Questo metodo dipende fortemente dal funzionamento manuale. Di conseguenza, la consistenza può variare da parte a parte in base all'abilità e all'esperienza dell'operatore.
Layup assistito dal vuoto
La laminazione assistita dal vuoto migliora il processo di laminazione a umido aggiungendo pressione del vuoto durante la polimerizzazione. Dopo l'applicazione della resina, la parte è sigillata in un sacchetto sottovuoto per comprimere il materiale ed eliminare l'aria intrappolata.
Questo processo migliora:
- Equilibrio fibra-resina: Aiuta a ridurre l'eccesso di resina e a migliorare il controllo del peso
- Efficienza di rimozione dell'aria: Riduce al minimo le bolle all'interno della struttura composita
- Stabilità della qualità della superficie: Produce una finitura più liscia e uniforme
Questo metodo è comunemente utilizzato nei componenti automobilistici di fascia media in cui i produttori devono bilanciare l'efficienza dei costi con una migliore coerenza delle prestazioni.
Layup in autoclave preimpregnato
La stratificazione preimpregnata utilizza fibra di carbonio preimpregnata con un sistema di resina controllato. Il materiale è tagliato, messo in uno stampo, e poi polimerizzato ad alta temperatura e pressione all'interno di un'autoclave.
Questo metodo fornisce:
- Elevata resistenza strutturale: Garantisce prestazioni meccaniche stabili sotto carico
- Basso contenuto di vuoti: Riduce le sacche d'aria interne per un legame più forte
- Ripetibilità del processo: Mantiene una qualità costante tra i lotti di produzione
- Finitura superficiale premium: Fornisce un aspetto liscio e visivamente stabile
Questo processo è ampiamente utilizzato per parti automobilistiche di livello OEM e ad alte prestazioni in cui la coerenza, precisione, e l'affidabilità sono fondamentali.
Wet Layup vs Preimpregnato vs altri metodi: Differenze chiave nelle prestazioni
Diversi metodi di stratificazione della fibra di carbonio portano a chiare differenze nelle prestazioni, costo, e idoneità all'applicazione. Comprendere queste differenze aiuta gli acquirenti a scegliere il metodo di produzione giusto in base ai requisiti del prodotto e alle aspettative di budget.
La tabella seguente evidenzia i principali contrasti tra i tre principali approcci produttivi.
Confronto dei metodi di stratificazione della fibra di carbonio
| Fattore | Disposizione bagnata | Sottovuoto | Autoclave preimpregnata |
|---|---|---|---|
| Controllo della resina | Applicazione manuale | Processo semicontrollato | Sistema completamente controllato |
| Livello di forza | Medio | Da medio ad alto | Alto |
| Efficienza del peso | Basso | Medio | Alto |
| Qualità della superficie | Variabile | Migliorato | Eccellente |
| Costo di produzione | Basso | Medio | Alto |
| Precisione di montaggio | Incoerente | Migliorato | Altamente preciso |
La stratificazione a umido funziona bene per prototipi a basso costo e applicazioni semplici. I processi assistiti dal vuoto migliorano la consistenza e la qualità della superficie per la produzione di fascia media. I sistemi autoclavi prepreg offrono la massima precisione e ripetibilità, rendendoli ideali per componenti automobilistici di livello OEM.
Perché Shasha utilizza l'autoclave prepreg per le parti in carbonio secco OEM
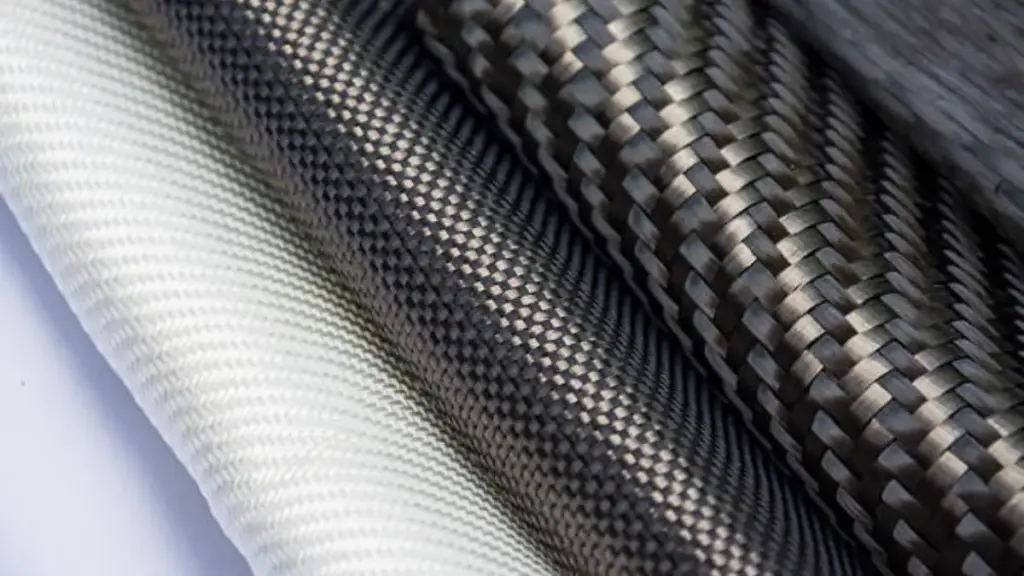
Shasha si concentra su Grado OEM parti automobilistiche in carbonio secco che richiedono elevata precisione, prestazione stabile, e montaggio ripetibile su tutti i lotti di produzione. Per raggiungere questo livello di qualità, su cui facciamo affidamento Fibra di carbonio prepreg Japan Toray 3K combinata con la tecnologia di stampaggio in autoclave. I metodi di stratificazione a umido non vengono utilizzati perché non possono fornire lo stesso livello di controllo dimensionale e ripetibilità richiesti per le applicazioni OEM.
Rispetto ai processi tradizionali, i sistemi preimpregnati contengono già un rapporto di resina controllato con precisione. Se polimerizzato ad alta temperatura e pressione in un'autoclave, il materiale diventa più compatto, stabile, e uniforme. Ciò migliora sia le prestazioni strutturali che la finitura superficiale.
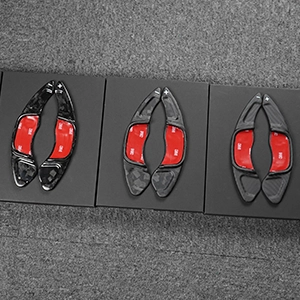
Soprattutto, questo sistema controllato consente a Shasha di consegnare coerente 1:1 Montaggio OEM, che coprono prodotti come le leve del cambio, finiture interne, coperture degli specchietti, e altri componenti automobilistici in fibra di carbonio.
Wet Layup vs Autoclave Prepreg: Principali differenze di produzione
Per mostrare chiaramente perché utilizziamo la tecnologia dell'autoclave prepreg, la tabella seguente mette a confronto le principali differenze produttive nelle reali condizioni produttive.
| Fase del processo | Metodo standard del settore | Sistema di precisione Shasha |
|---|---|---|
| Formare | Laminazione a mano bagnata con resina incoerente e vuoti d'aria | Stampaggio in autoclave ad alta pressione per densità uniforme e struttura priva di vuoti |
| Taglio & Montaggio | Rifilatura e molatura manuale con rischi di variazione | Taglio CNC robotizzato per una geometria precisa a livello OEM |
| Controllo di qualità | Solo ispezione visiva | Controllo di qualità a due fasi con adattamento fisico del test OEM |
Come Shasha garantisce una qualità di layup costante
La coerenza non si ottiene solo attraverso l’ispezione. Deriva dal controllo rigoroso dei materiali, condizioni di formazione, e parametri di polimerizzazione.
A Shasha, eliminiamo le variazioni standardizzando ogni fase della produzione, dal posizionamento delle fibre alla lavorazione finale.
Controlli di processo chiave
- Controllo del posizionamento delle fibre: Gli strati di carbonio vengono posizionati con orientamento e tensione controllati per garantire la ripetibilità strutturale.
- Stabilizzazione del vuoto: Il controllo della pressione rimuove l'aria intrappolata e la resina in eccesso, migliorando la densità interna e riducendo i punti deboli.
- Precisione della polimerizzazione: La temperatura e la pressione vengono gestite rigorosamente durante la polimerizzazione in autoclave per stabilizzare le proprietà meccaniche.
Questi controlli garantiscono che ogni parte parta dalla stessa linea di base strutturale prima della lavorazione.
Autoclave e sistema di produzione OEM basato su CNC
Shasha utilizza un sistema di produzione completamente integrato progettato per una precisione a livello OEM.
Primo, I fogli preimpregnati in fibra di carbonio vengono formati ad alta pressione in un ambiente autoclave. Questo crea un denso, struttura priva di vuoti con distribuzione coerente delle fibre.
Dopo la polimerizzazione, le parti si spostano nel nostro Sistema di lavorazione CNC, dove il taglio robotizzato garantisce l'esatta geometria dei bordi e un preciso allineamento di montaggio sulla base dei dati CAD OEM.
Finalmente, ogni componente passa attraverso due fasi controllo di qualità processo, compresa l'ispezione della superficie e il test fisico di adattamento rispetto alle parti automobilistiche originali. Ciò garantisce che ogni prodotto soddisfi i rigorosi standard di montaggio OEM prima della spedizione.
Domande frequenti
Qual è la differenza tra le parti in fibra di carbonio OEM e le parti decorative aftermarket?
Le parti OEM in fibra di carbonio sono prodotte con un rigoroso controllo dimensionale per soddisfare le specifiche del veicolo originale, garantendo un montaggio perfetto senza modifiche. Le parti decorative aftermarket di solito si concentrano maggiormente sull'aspetto e utilizzano un controllo di tolleranza più ampio, che potrebbero causare spazi di installazione o differenze di allineamento.
La fibra di carbonio preimpregnata è sempre migliore della stratificazione a umido per le parti automobilistiche?
Il prepreg non è solo questione di resistenza: riflette principalmente il controllo e la ripetibilità del processo. Per applicazioni automobilistiche che richiedono montaggio a livello OEM e produzione in lotti stabile, i sistemi in autoclave prepreg forniscono una consistenza significativamente più elevata. La stratificazione a umido è più adatta per prototipi o parti di bassa precisione.
Ciò che influenza maggiormente la qualità delle parti di rivestimento interno in fibra di carbonio?
I fattori chiave includono non solo la qualità del materiale in fibra di carbonio, ma anche la precisione della stratificazione, controllo del processo di polimerizzazione, e precisione post-lavorazione. Un sistema di produzione stabile garantisce una struttura fibrosa coerente, mentre la rifinitura CNC garantisce un montaggio preciso a livello OEM.
Le parti in fibra di carbonio possono mantenere un montaggio coerente su grandi lotti di produzione?
SÌ, la coerenza è ottenibile quando i produttori utilizzano un sistema completamente controllato che include metodi di stratificazione standardizzati, parametri di polimerizzazione precisi, e lavorazione CNC. Senza un rigoroso controllo del processo, la variazione del lotto è comune, soprattutto nella produzione posata a mano o semi-manuale.
In che modo la lavorazione CNC influisce sulla precisione delle parti in fibra di carbonio?
La lavorazione CNC garantisce che ogni bordo, buco, e la superficie segue esatte specifiche CAD. Rispetto al taglio manuale, riduce significativamente la variazione dimensionale e migliora la precisione di installazione, soprattutto per componenti interni di automobili.
Considerazioni finali
Il processo di stratificazione della fibra di carbonio determina le prestazioni reali di ogni parte composita automobilistica. Dall'orientamento delle fibre alle condizioni di polimerizzazione, ogni fase influenza direttamente la forza, peso, finitura superficiale, e soprattutto, Precisione del montaggio OEM. Nelle applicazioni automobilistiche, una produzione stabile conta più della semplice selezione dei materiali, ecco perché sistemi avanzati come il prepreg layup, polimerizzazione in autoclave, e la rifilatura CNC sono essenziali per ottenere risultati coerenti tra i lotti di produzione.
Per acquirenti OEM e marchi automobilistici, la scelta del fornitore giusto riguarda in definitiva il controllo del processo, non solo materiali in fibra di carbonio. A Shasha Carbone, siamo specializzati in parti in carbonio secco prepreg autoclavate progettate per una precisione ripetibile, qualità stabile, E 1:1 montaggio su ogni ordine. Se stai cercando un partner produttivo affidabile a lungo termine, Shasha fornisce pieno supporto OEM dalla progettazione alla produzione.