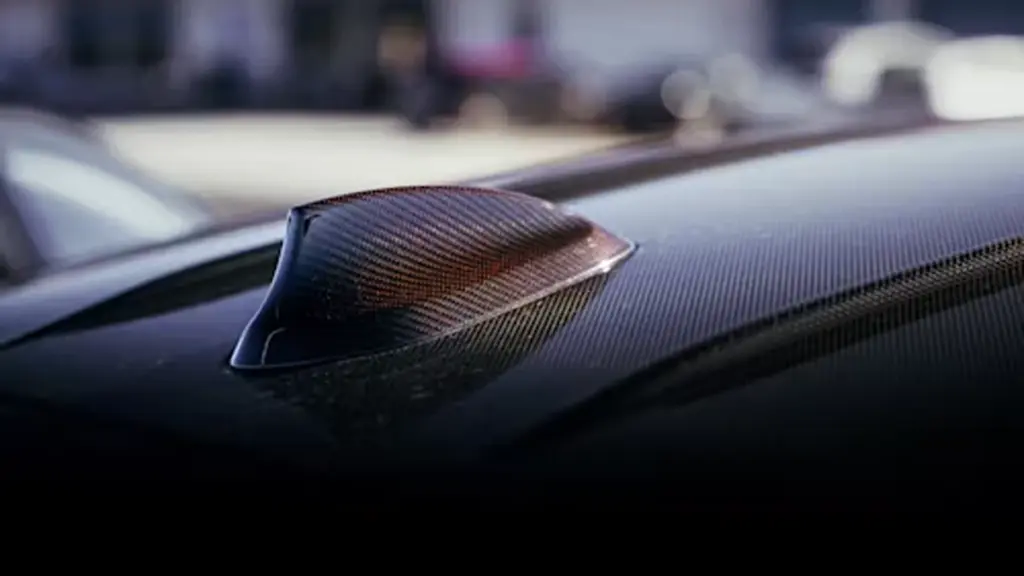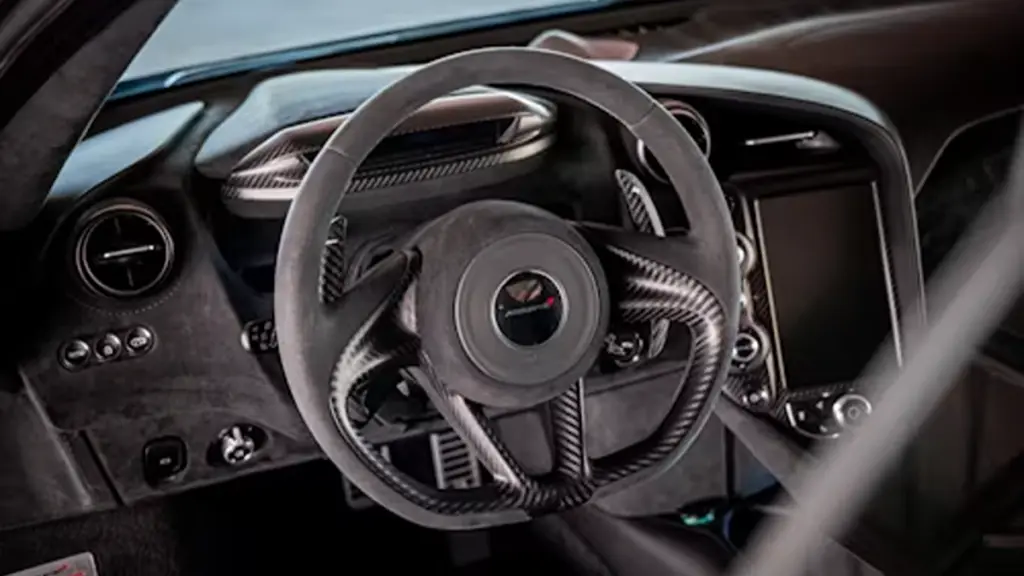
कार्बन फाइबर लेअप प्रक्रिया एक प्रमुख कारक है जो वास्तविक प्रदर्शन निर्धारित करती है, टिकाऊपन, और ऑटोमोटिव मिश्रित भागों की फिटमेंट सटीकता. यहां तक कि समान कार्बन फाइबर सामग्री का उपयोग करते समय भी, अलग-अलग लेआउट तरीकों से ताकत में महत्वपूर्ण अंतर हो सकता है, सतही गुणवत्ता, और दीर्घकालिक स्थिरता. बी2बी खरीदारों और ऑटोमोटिव ब्रांडों के लिए, इसका मतलब है कि किसी हिस्से के पीछे की निर्माण प्रक्रिया अक्सर सामग्री से अधिक महत्वपूर्ण होती है.
यह आलेख बताता है कि कार्बन फाइबर लेअप कैसे काम करता है और यह ऑटोमोटिव अनुप्रयोगों में उत्पाद की गुणवत्ता को सीधे क्यों प्रभावित करता है. आप सीखेंगे कि विभिन्न लेअप विधियाँ प्रदर्शन को कैसे प्रभावित करती हैं, वास्तविक उत्पादन में गुणवत्ता अंतर की पहचान कैसे करें, और कैसे ओईएम-ग्रेड प्रक्रियाएं लगातार फिटमेंट और कम रिटर्न जोखिम सुनिश्चित करती हैं. लक्ष्य आपको आपूर्तिकर्ताओं का अधिक स्पष्ट रूप से मूल्यांकन करने और कार्बन फाइबर ऑटोमोटिव पार्ट्स में बेहतर सोर्सिंग निर्णय लेने में मदद करना है.
कार्बन फाइबर लेअप क्या है??
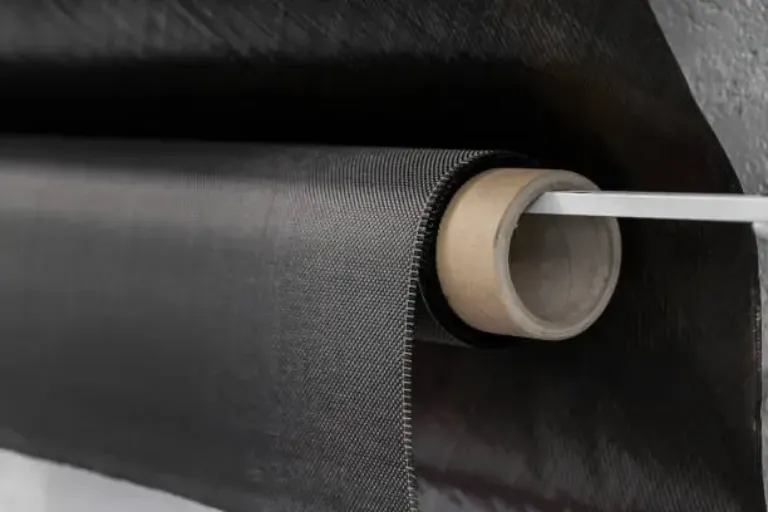
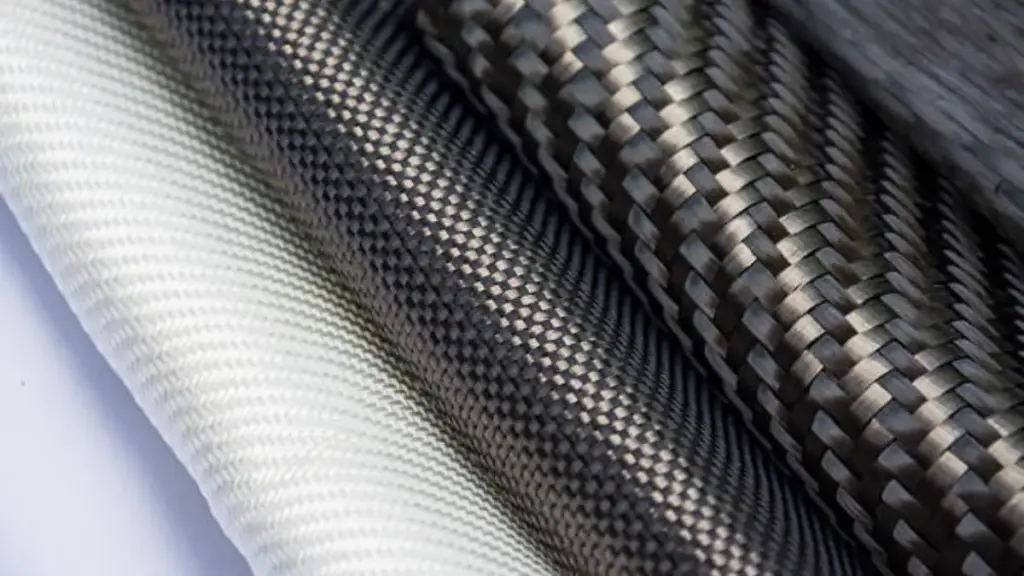
कार्बन फाइबर लेअप कार्बन फाइबर कपड़े को एक सांचे में रखने की प्रक्रिया है, इसे एक राल प्रणाली के साथ संयोजित करना, और एक ठोस समग्र संरचना बनाने के लिए इसे नियंत्रित तापमान और दबाव के तहत ठीक किया जाता है. अंतिम भाग सशक्त है, लाइटवेट, और विशिष्ट यांत्रिक प्रदर्शन आवश्यकताओं के लिए इंजीनियर किया गया.
इस प्रक्रिया के मूल में दो आवश्यक सामग्रियां हैं:
- कार्बन फाइबर कपड़ा: मजबूती और कठोरता प्रदान करता है
- राल प्रणाली: तंतुओं को एक साथ जोड़ता है और यांत्रिक भार स्थानांतरित करता है
जब ये सामग्रियां एक साथ काम करती हैं, वे एक मिश्रित संरचना बनाते हैं जो उच्च शक्ति प्रदान करती है-वजन प्रदर्शन ऑटोमोटिव अनुप्रयोगों में उपयोग की जाने वाली कई पारंपरिक धातुओं की तुलना में.
साँचे के अंदर फाइबर प्लेसमेंट
यह प्रक्रिया कार्बन फाइबर कपड़े को एक आकार के सांचे में रखने से शुरू होती है. प्रत्येक परत को भाग के डिज़ाइन के आधार पर पहले से काटा जाता है, और इंजीनियर सही यांत्रिक व्यवहार सुनिश्चित करने के लिए फाइबर दिशा को सावधानीपूर्वक नियंत्रित करते हैं.
कार्बन फाइबर आइसोट्रोपिक नहीं है, जिसका अर्थ है कि इसकी ताकत दिशा के आधार पर बदलती रहती है. विभिन्न अभिविन्यास विभिन्न संरचनात्मक भूमिकाएँ निभाते हैं:
- 0° दिशा: मुख्य भार पथ पर अधिकतम शक्ति प्रदान करता है
- 90° दिशा: पार्श्व स्थिरता और संरचनात्मक संतुलन में सुधार करता है
- ±45° दिशा: घुमाव और कतरनी प्रतिरोध को नियंत्रित करता है
सही फाइबर संरेखण यह सुनिश्चित करता है कि भाग वास्तविक ड्राइविंग परिस्थितियों में लोड को ठीक से वितरित करता है. अगर ओरिएंटेशन गलत है, तनाव एकाग्रता बढ़ सकती है और समय के साथ विकृति या विफलता का कारण बन सकती है.
एक ठोस समग्र संरचना में इलाज
कार्बन फाइबर लेअप प्रक्रिया के बाद, सामग्री उपचार चरण में प्रवेश करती है. गर्मी और दबाव स्तरित संरचना को एक कठोर और स्थिर समग्र भाग में बदल देते हैं.
एक उचित रूप से नियंत्रित इलाज प्रक्रिया प्राप्त करने में मदद करती है:
- यांत्रिक स्थिरता: पूरे हिस्से में लगातार मजबूती सुनिश्चित करता है
- कम शून्य सामग्री: आंतरिक वायु पॉकेट को कम करता है जो संरचना को कमजोर करता है
- सतही स्थिरता: चिकनी और एक समान फिनिश गुणवत्ता बनाए रखता है
- दीर्घकालिक स्थायित्व: गर्मी और यांत्रिक तनाव के प्रतिरोध में सुधार करता है
सटीक इलाज नियंत्रण के बिना, यहां तक कि उच्च गुणवत्ता वाले कार्बन फाइबर और राल भी अस्थिर या असंगत घटकों का उत्पादन कर सकते हैं, विशेष रूप से ऑटोमोटिव अनुप्रयोगों में जहां परिशुद्धता महत्वपूर्ण है.
क्यों लेअप प्रक्रिया आपके कार्बन फाइबर कार भागों की गुणवत्ता निर्धारित करती है
लेअप प्रक्रिया केवल एक उत्पादन चरण नहीं है. यह सीधे परिभाषित करता है कि कार्बन फाइबर भाग वास्तविक ऑटोमोटिव परिस्थितियों में कैसा प्रदर्शन करता है. यहां तक कि फाइबर संरेखण या राल नियंत्रण में छोटे बदलाव भी ताकत में महत्वपूर्ण अंतर पैदा कर सकते हैं, वज़न, और दीर्घकालिक स्थिरता.
यही कारण है कि एक ही कार्बन फाइबर सामग्री से बने दो हिस्से अभी भी ऑटोमोटिव उत्पादन और सोर्सिंग निर्णयों में बहुत भिन्न गुणवत्ता स्तर दिखा सकते हैं.
फाइबर ओरिएंटेशन और लोड व्यवहार
कार्बन फाइबर धातु की तरह व्यवहार नहीं करता है. बल को सभी दिशाओं में समान रूप से वितरित करने के बजाय, यह फाइबर ओरिएंटेशन का अनुसरण करता है. इसका मतलब है कि इंजीनियरों को लेअप चरण के दौरान प्रदर्शन को डिजाइन करना होगा.
एक नियंत्रित लेअप सुनिश्चित करता है:
- लोड दिशा नियंत्रण: बल इंजीनियर्ड फ़ाइबर पथों का अनुसरण करते हैं
- तनाव में कमी: कमजोर क्षेत्रों में एकाग्रता को रोकता है
- आकार स्थिरता: यांत्रिक दबाव के तहत संरचना को बनाए रखता है
जब फाइबर ओरिएंटेशन असंगत हो, यह भाग तनाव को ठीक से वितरित नहीं कर पाता है. अधिक समय तक, इससे विकृति हो सकती है, खुर, या संरचनात्मक विफलता, विशेष रूप से निरंतर कंपन या भार के तहत.
राल अनुपात और संरचनात्मक संतुलन
फाइबर-टू-रेज़िन अनुपात वजन और यांत्रिक प्रदर्शन दोनों में प्रत्यक्ष भूमिका निभाता है. पूर्वानुमानित परिणाम सुनिश्चित करने के लिए उत्पादन के दौरान यह संतुलन स्थिर रहना चाहिए.
- अतिरिक्त राल: वजन बढ़ता है और कार्यक्षमता कम होती है
- अपर्याप्त राल: शुष्क धब्बे और कमजोर जुड़ाव वाले क्षेत्र बनाता है
एक नियंत्रित लेअप प्रक्रिया पूरे हिस्से में राल वितरण को स्थिर रखती है. नतीजतन, निर्माता अधिक सुसंगत ताकत और अधिक विश्वसनीय बैच उत्पादन गुणवत्ता प्राप्त करते हैं.
ऑटोमोटिव उपयोग में निरंतरता क्यों मायने रखती है
ऑटोमोटिव अनुप्रयोगों में, निरंतरता वैकल्पिक नहीं है. भागों को सटीक रूप से फिट होना चाहिए और प्रत्येक उत्पादन बैच में समान तरीके से कार्य करना चाहिए.
जब लेअप नियंत्रण कमजोर हो, सामान्य समस्याएँ सामने आती हैं:
- फिटमेंट भिन्नता: स्थापना के दौरान भागों को समायोजन की आवश्यकता हो सकती है
- सतही असंगति: दृश्यमान दोष या असमान फिनिश गुणवत्ता
- बैच भिन्नता: उत्पादन चाल के बीच अंतर
- उच्च रिटर्न दरें: बिक्री के बाद की लागत और ग्राहकों की शिकायतों में वृद्धि
यही कारण है कि लेअप नियंत्रण अक्सर कार्बन फाइबर सामग्री से भी अधिक महत्वपूर्ण हो जाता है. सामग्री क्षमता को परिभाषित करती है, लेकिन लेअप प्रक्रिया वास्तविक दुनिया के प्रदर्शन को परिभाषित करती है। कमरे के तापमान पर इलाज करने वाली बुनियादी हैंड-लेअप तकनीकों की तुलना में कहीं बेहतर हिस्से.
स्रोत ओईएम-फ़िट ड्राई कार्बन पार्ट्स सीधे
मुख्य कार्बन फाइबर लेअप विधियां समझाई गईं
उत्पादन लागत के आधार पर विभिन्न लेअप विधियों का उपयोग किया जाता है, प्रदर्शन आवश्यकताएँ, और विनिर्माण पैमाने. प्रत्येक विधि प्रक्रिया नियंत्रण और निरंतरता के एक अलग स्तर को दर्शाती है.
गीला लेआउट (हाथ लेअप)
वेट लेअप सबसे बुनियादी कार्बन फाइबर निर्माण विधि है. इस प्रक्रिया में, सूखे कार्बन फाइबर कपड़े को एक सांचे में रखा जाता है, और रेशों को संतृप्त करने के लिए राल को मैन्युअल रूप से लगाया जाता है.
इसका प्रयोग आमतौर पर इसके लिए किया जाता है:
- प्रोटोटाइप विकास: प्रारंभिक चरण के उत्पाद परीक्षण और डिज़ाइन सत्यापन का समर्थन करता है
- कम मात्रा में उत्पादन: छोटे बैच या कस्टम ऑर्डर के लिए उपयुक्त
- सरल संरचनात्मक भाग: गैर-महत्वपूर्ण या कम-तनाव वाले घटकों के लिए काम करता है
यह विधि काफी हद तक मैन्युअल ऑपरेशन पर निर्भर करती है. नतीजतन, ऑपरेटर कौशल और अनुभव के आधार पर स्थिरता अलग-अलग हिस्सों में भिन्न हो सकती है.
वैक्यूम-असिस्टेड लेअप
वैक्यूम-असिस्टेड लेअप, इलाज के दौरान वैक्यूम दबाव जोड़कर गीली लेअप प्रक्रिया में सुधार करता है. रेज़िन लगाने के बाद, सामग्री को संपीड़ित करने और फंसी हवा को निकालने के लिए भाग को वैक्यूम बैग में सील कर दिया जाता है.
इस प्रक्रिया में सुधार होता है:
- फाइबर-से-राल संतुलन: अतिरिक्त राल को कम करने और वजन नियंत्रण में सुधार करने में मदद करता है
- वायु निष्कासन दक्षता: समग्र संरचना के अंदर बुलबुले को कम करता है
- सतह की गुणवत्ता स्थिरता: एक चिकनी और अधिक समान फ़िनिश उत्पन्न करता है
इस पद्धति का उपयोग आमतौर पर मध्य-श्रेणी के ऑटोमोटिव घटकों में किया जाता है जहां निर्माताओं को बेहतर प्रदर्शन स्थिरता के साथ लागत दक्षता को संतुलित करने की आवश्यकता होती है.
प्रीप्रेग आटोक्लेव लेअप
प्रीप्रेग लेअप कार्बन फाइबर का उपयोग करता है जो एक नियंत्रित राल प्रणाली के साथ पूर्व-संसेचित होता है. सामग्री कट जाती है, एक सांचे में रखा गया, और फिर एक आटोक्लेव के अंदर उच्च तापमान और दबाव के तहत ठीक किया गया.
यह विधि प्रदान करती है:
- उच्च संरचनात्मक ताकत: लोड के तहत स्थिर यांत्रिक प्रदर्शन सुनिश्चित करता है
- कम शून्य सामग्री: मजबूत बॉन्डिंग के लिए आंतरिक वायु पॉकेट को कम करता है
- प्रक्रिया दोहराव योग्यता: सभी उत्पादन बैचों में लगातार गुणवत्ता बनाए रखता है
- प्रीमियम सतह फ़िनिश: सहज और दृष्टिगत रूप से स्थिर स्वरूप प्रदान करता है
इस प्रक्रिया का व्यापक रूप से ओईएम-ग्रेड और उच्च-प्रदर्शन ऑटोमोटिव भागों के लिए उपयोग किया जाता है जहां स्थिरता होती है, शुद्धता, और विश्वसनीयता महत्वपूर्ण है.
वेट लेअप बनाम प्रीप्रेग बनाम अन्य तरीके: प्रदर्शन में मुख्य अंतर
विभिन्न कार्बन फ़ाइबर लेअप विधियाँ प्रदर्शन में स्पष्ट अंतर लाती हैं, लागत, और अनुप्रयोग उपयुक्तता. इन अंतरों को समझने से खरीदारों को उत्पाद आवश्यकताओं और बजट अपेक्षाओं के आधार पर सही उत्पादन पद्धति चुनने में मदद मिलती है.
नीचे दी गई तालिका तीन मुख्य विनिर्माण दृष्टिकोणों के बीच प्रमुख अंतरों पर प्रकाश डालती है.
कार्बन फाइबर लेअप विधियों की तुलना
| कारक | गीला लेआउट | वैक्यूम की मदद से | प्रीप्रेग आटोक्लेव |
|---|---|---|---|
| राल नियंत्रण | मैन्युअल अनुप्रयोग | अर्ध-नियंत्रित प्रक्रिया | पूरी तरह से नियंत्रित प्रणाली |
| ताकत का स्तर | मध्यम | मध्यम से उच्च | उच्च |
| वजन दक्षता | कम | मध्यम | उच्च |
| सतही गुणवत्ता | चर | उन्नत | उत्कृष्ट |
| उत्पादन लागत | कम | मध्यम | उच्च |
| फिटमेंट सटीकता | असंगत | उन्नत | अत्यधिक सटीक |
वेट लेअप कम लागत वाले प्रोटोटाइप और सरल अनुप्रयोगों के लिए अच्छा काम करता है. वैक्यूम-सहायता वाली प्रक्रियाएं मध्य-श्रेणी के उत्पादन के लिए स्थिरता और सतह की गुणवत्ता में सुधार करती हैं. प्रीप्रेग आटोक्लेव सिस्टम उच्चतम परिशुद्धता और दोहराव प्रदान करते हैं, उन्हें OEM-स्तरीय ऑटोमोटिव घटकों के लिए आदर्श बनाना.
शाशा ओईएम ड्राई कार्बन पार्ट्स के लिए प्रीप्रेग आटोक्लेव का उपयोग क्यों करती है
शाशा का ध्यान केंद्रित है OEM ग्रेड ड्राई कार्बन ऑटोमोटिव पार्ट्स जिसके लिए उच्च परिशुद्धता की आवश्यकता होती है, स्थिर प्रदर्शन, और सभी उत्पादन बैचों में दोहराए जाने योग्य फिटमेंट. गुणवत्ता के इस स्तर को प्राप्त करने के लिए, हम इस पर भरोसा करते हैं जापान टोरे 3K प्रीप्रेग कार्बन फाइबर आटोक्लेव मोल्डिंग तकनीक के साथ संयुक्त है. वेट लेअप विधियों का उपयोग नहीं किया जाता है क्योंकि वे ओईएम अनुप्रयोगों के लिए आवश्यक समान स्तर के आयामी नियंत्रण और दोहराव प्रदान नहीं कर सकते हैं.
पारंपरिक प्रक्रियाओं की तुलना में, प्रीप्रेग सिस्टम में पहले से ही एक सटीक नियंत्रित रेज़िन अनुपात होता है. जब आटोक्लेव में उच्च तापमान और दबाव के तहत ठीक किया जाता है, सामग्री अधिक सघन हो जाती है, स्थिर, और वर्दी. इससे संरचनात्मक प्रदर्शन और सतह फिनिश दोनों में सुधार होता है.
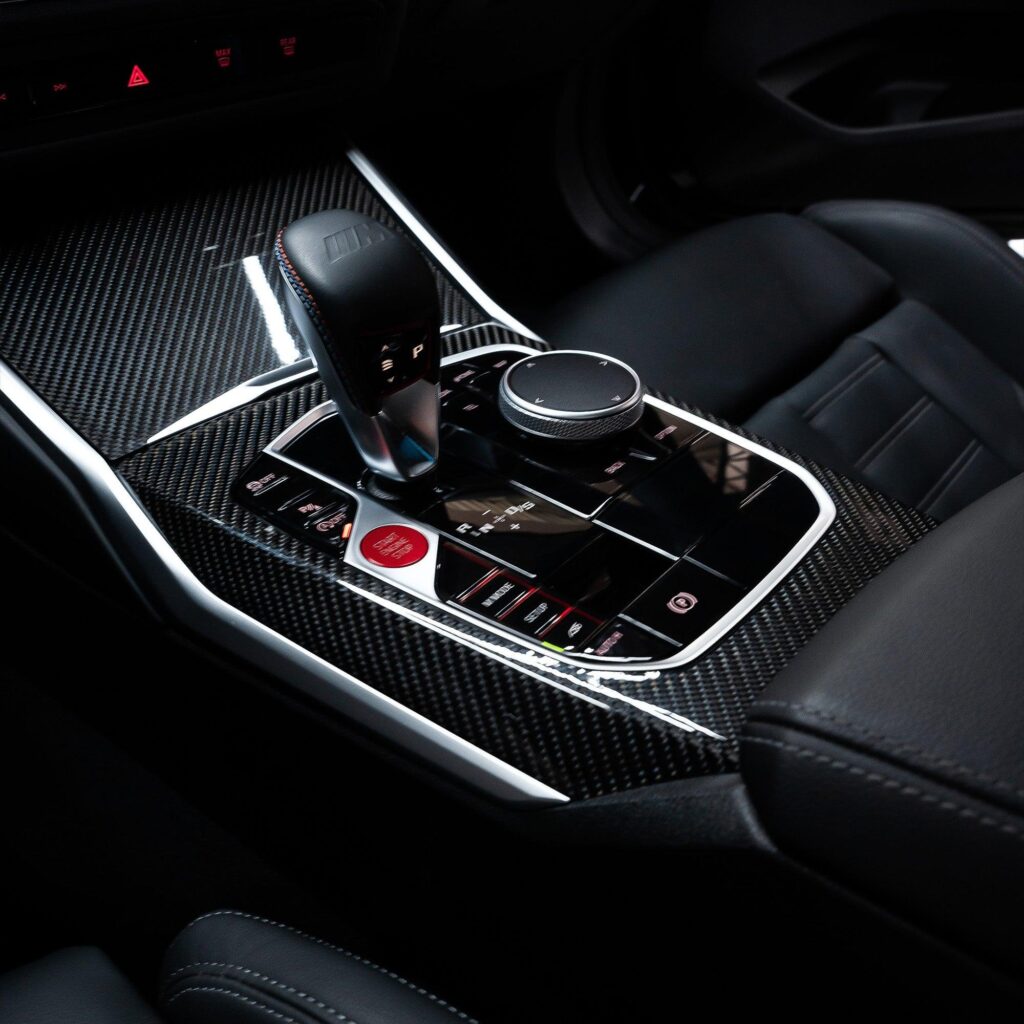
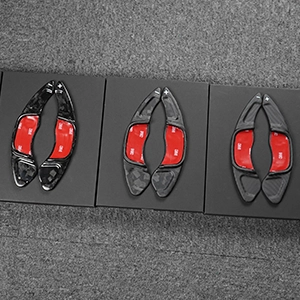
सबसे महत्वपूर्ण बात, यह नियंत्रित प्रणाली शाशा को प्रसव कराने की अनुमति देती है सुसंगत 1:1 OEM फिटमेंट, पैडल शिफ्टर्स जैसे उत्पादों को कवर करना, आंतरिक साज-सज्जा, दर्पण आवरण, और अन्य ऑटोमोटिव कार्बन फाइबर घटक.
वेट लेअप बनाम प्रीप्रेग आटोक्लेव: प्रमुख उत्पादन अंतर
यह स्पष्ट रूप से दिखाने के लिए कि हम प्रीप्रेग आटोक्लेव तकनीक का उपयोग क्यों करते हैं, नीचे दी गई तालिका वास्तविक विनिर्माण स्थितियों में मुख्य उत्पादन अंतर की तुलना करती है.
| प्रक्रिया चरण | मानक उद्योग विधि | शाशा परिशुद्धता प्रणाली |
|---|---|---|
| बनाने | असंगत राल और वायु रिक्तियों के साथ गीला हाथ लेअप | एक समान घनत्व और शून्य-मुक्त संरचना के लिए उच्च दबाव आटोक्लेव मोल्डिंग |
| काटना & साज़-सामान | विभिन्न जोखिमों के साथ मैन्युअल ट्रिमिंग और पीसना | सटीक OEM-स्तरीय ज्यामिति के लिए रोबोटिक सीएनसी कटिंग |
| गुणवत्ता नियंत्रण | केवल दृश्य निरीक्षण | भौतिक ओईएम परीक्षण-फिटिंग के साथ दो-चरण क्यूसी |
शाशा लगातार लेअप गुणवत्ता कैसे सुनिश्चित करती है
केवल निरीक्षण से ही स्थिरता प्राप्त नहीं होती. यह सामग्रियों के सख्त नियंत्रण से आता है, परिस्थितियाँ बनाना, और इलाज पैरामीटर.
और साशा, हम फाइबर प्लेसमेंट से लेकर अंतिम मशीनिंग तक प्रत्येक उत्पादन चरण को मानकीकृत करके भिन्नता को समाप्त करते हैं.
मुख्य प्रक्रिया नियंत्रण
- फाइबर प्लेसमेंट नियंत्रण: संरचनात्मक पुनरावृत्ति सुनिश्चित करने के लिए कार्बन परतों को नियंत्रित अभिविन्यास और तनाव के साथ रखा जाता है.
- वैक्यूम स्थिरीकरण: दबाव नियंत्रण फंसी हुई हवा और अतिरिक्त राल को हटा देता है, आंतरिक घनत्व में सुधार और कमजोर बिंदुओं को कम करना.
- इलाज परिशुद्धता: यांत्रिक गुणों को स्थिर करने के लिए आटोक्लेव इलाज के दौरान तापमान और दबाव को सख्ती से प्रबंधित किया जाता है.
ये नियंत्रण सुनिश्चित करते हैं कि प्रत्येक भाग मशीनिंग से पहले एक ही संरचनात्मक आधार रेखा से शुरू हो.
आटोक्लेव और सीएनसी-आधारित OEM विनिर्माण प्रणाली
शाशा ओईएम-स्तरीय परिशुद्धता के लिए डिज़ाइन की गई पूरी तरह से एकीकृत उत्पादन प्रणाली का उपयोग करती है.
पहला, प्रीप्रेग कार्बन फाइबर शीट आटोक्लेव वातावरण में उच्च दबाव में बनती हैं. इससे घना निर्माण होता है, सुसंगत फाइबर वितरण के साथ शून्य-मुक्त संरचना.
इलाज के बाद, हिस्से हमारे अंदर चले जाते हैं सीएनसी मशीनिंग प्रणाली, जहां रोबोटिक कटिंग OEM CAD डेटा के आधार पर सटीक किनारे ज्यामिति और सटीक माउंटिंग संरेखण सुनिश्चित करती है.
अंत में, प्रत्येक घटक दो चरणों से गुजरता है गुणवत्ता नियंत्रण प्रक्रिया, जिसमें सतह निरीक्षण और मूल ऑटोमोटिव भागों के खिलाफ भौतिक परीक्षण-फिटिंग शामिल है. यह गारंटी देता है कि प्रत्येक उत्पाद शिपमेंट से पहले सख्त OEM फिटमेंट मानकों को पूरा करता है.
अक्सर पूछे जाने वाले प्रश्नों
ओईएम कार्बन फाइबर पार्ट्स और आफ्टरमार्केट सजावटी पार्ट्स के बीच क्या अंतर है??
OEM कार्बन फाइबर पार्ट्स मूल वाहन विनिर्देशों से मेल खाने के लिए सख्त आयामी नियंत्रण के साथ निर्मित होते हैं, बिना किसी संशोधन के सही फिटमेंट सुनिश्चित करना. आफ्टरमार्केट सजावटी हिस्से आमतौर पर उपस्थिति पर अधिक ध्यान केंद्रित करते हैं और शिथिल सहनशीलता नियंत्रण का उपयोग करते हैं, जिससे स्थापना में अंतराल या संरेखण में अंतर हो सकता है.
क्या प्रीप्रेग कार्बन फाइबर ऑटोमोटिव पार्ट्स के लिए वेट लेअप से हमेशा बेहतर होता है??
प्रीप्रेग केवल ताकत के बारे में नहीं है - यह मुख्य रूप से प्रक्रिया नियंत्रण और दोहराव को दर्शाता है. ऑटोमोटिव अनुप्रयोगों के लिए OEM-स्तरीय फिटमेंट और स्थिर बैच उत्पादन की आवश्यकता होती है, प्रीप्रेग आटोक्लेव सिस्टम काफी अधिक स्थिरता प्रदान करते हैं. प्रोटोटाइप या कम परिशुद्धता वाले भागों के लिए वेट लेअप अधिक उपयुक्त है.
कार्बन फाइबर इंटीरियर ट्रिम भागों की गुणवत्ता को सबसे अधिक प्रभावित करता है?
प्रमुख कारकों में न केवल कार्बन फाइबर सामग्री की गुणवत्ता बल्कि लेअप सटीकता भी शामिल है, इलाज प्रक्रिया नियंत्रण, और मशीनिंग के बाद की परिशुद्धता. एक स्थिर विनिर्माण प्रणाली सुसंगत फाइबर संरचना सुनिश्चित करती है, जबकि सीएनसी ट्रिमिंग सटीक OEM-स्तरीय फिटमेंट की गारंटी देता है.
क्या कार्बन फाइबर हिस्से बड़े उत्पादन बैचों में सुसंगत फिटमेंट बनाए रख सकते हैं??
हाँ, स्थिरता तब प्राप्त की जा सकती है जब निर्माता पूरी तरह से नियंत्रित प्रणाली का उपयोग करते हैं जिसमें मानकीकृत लेअप विधियां शामिल होती हैं, सटीक इलाज पैरामीटर, और सीएनसी मशीनिंग. सख्त प्रक्रिया नियंत्रण के बिना, बैच भिन्नता आम है, विशेष रूप से हाथ से निर्मित या अर्ध-मैन्युअल उत्पादन में.
सीएनसी मशीनिंग कार्बन फाइबर भाग सटीकता को कैसे प्रभावित करती है?
सीएनसी मशीनिंग हर किनारे को सुनिश्चित करती है, छेद, और सतह सटीक सीएडी विनिर्देशों का पालन करती है. मैन्युअल ट्रिमिंग की तुलना में, यह आयामी भिन्नता को काफी कम करता है और स्थापना सटीकता में सुधार करता है, विशेष रूप से आंतरिक ऑटोमोटिव घटकों के लिए.
अंतिम विचार
कार्बन फाइबर लेअप प्रक्रिया प्रत्येक ऑटोमोटिव मिश्रित भाग के वास्तविक प्रदर्शन को निर्धारित करती है. फ़ाइबर ओरिएंटेशन से लेकर इलाज की स्थिति तक, प्रत्येक चरण सीधे ताकत को प्रभावित करता है, वज़न, सतह खत्म, और सबसे महत्वपूर्ण बात, OEM फिटमेंट सटीकता. ऑटोमोटिव अनुप्रयोगों में, स्थिर विनिर्माण अकेले सामग्री चयन से अधिक मायने रखता है, यही कारण है कि प्रीप्रेग लेअप जैसी उन्नत प्रणालियाँ, आटोक्लेव इलाज, और सीएनसी ट्रिमिंग सभी उत्पादन बैचों में लगातार परिणाम प्राप्त करने के लिए आवश्यक हैं.
OEM खरीदारों और ऑटोमोटिव ब्रांडों के लिए, सही आपूर्तिकर्ता चुनना अंततः प्रक्रिया नियंत्रण के बारे में है, सिर्फ कार्बन फाइबर सामग्री नहीं. पर Shasha Carbon, हम दोहराने योग्य परिशुद्धता के लिए डिज़ाइन किए गए प्रीप्रेग आटोक्लेव ड्राई कार्बन भागों में विशेषज्ञ हैं, स्थिर गुणवत्ता, और 1:1 हर ऑर्डर में फिटमेंट. यदि आप एक विश्वसनीय दीर्घकालिक विनिर्माण भागीदार की तलाश में हैं, शाशा डिज़ाइन से लेकर उत्पादन तक पूर्ण ओईएम सहायता प्रदान करती है.