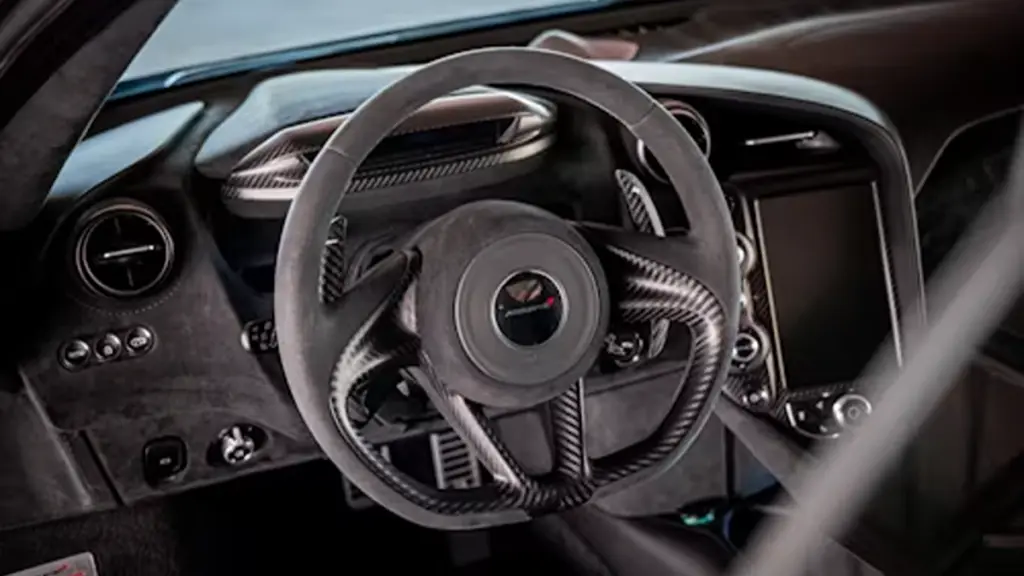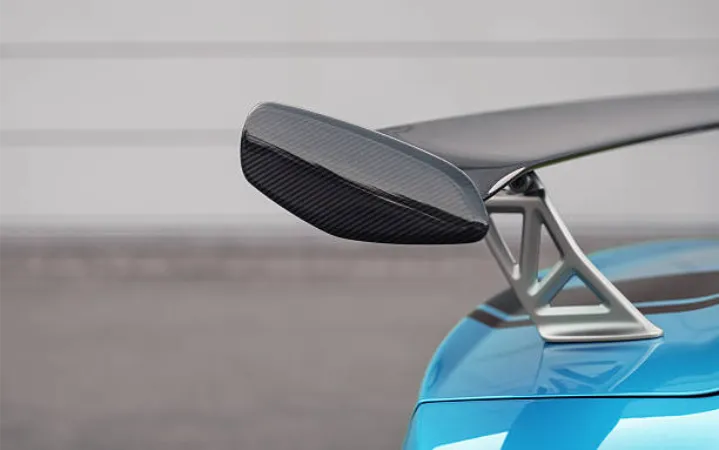
Bei der Herstellung hochwertiger Autoteile aus Kohlefaser geht es nicht einfach darum, Stoff in eine Form zu legen. Probleme wie schlechte Passform, Oberflächenfehler, inkonsistente Webmuster, und versteckte strukturelle Schwächen können die Produktionskosten erhöhen, Kundenbeschwerden erstellen, und das Vertrauen in das Endprodukt verringern.
Der Unterschied zwischen einer professionellen Komponente und einer durchschnittlichen Komponente liegt oft in der Prozesskontrolle. Verstehen, wie Formen entstehen, Materialien, Layup-Methoden, Aushärtesysteme, Das Zusammenwirken von Endbearbeitungstechniken erleichtert die Beurteilung der Fertigungsqualität, Vermeiden Sie kostspielige Fehler, und zuverlässigere Ergebnisse für Automobilprojekte und kommerzielle Produktion erzielen.
Welche Art von Kohlefaserteilen möchten Sie herstellen??
Verschiedene Kohlefaser Automobilteile erfordern je nach Funktion unterschiedliche technische Ansätze. Die von Ihnen gewählte Kategorie bestimmt direkt die Materialauswahl, Formpräzision, Aushärtungsprozess, und Endbearbeitungsqualität. Die frühzeitige Auswahl des falschen Typs kann zu Kostenverschwendung und Leistungseinbußen in der Produktion führen.
Dekorative vs. strukturelle Automobilteile
Kohlefaserkomponenten lassen sich in zwei Hauptkategorien einteilen: dekorativ und strukturell.
Die folgende Tabelle zeigt die wichtigsten Unterschiede zwischen ihnen.
| Aspekt | Dekorativ | Strukturell |
|---|---|---|
| Zweck | Visuelles Erscheinungsbild | Tragende Funktion |
| Oberfläche | Glatte Weboberfläche | Funktionelle Haltbarkeit |
| Material | Auf das Aussehen fokussierte Verbundwerkstoffe | Hochfeste Laminate |
| Toleranz | Mäßige Kontrolle | Höchste Präzision erforderlich |
Da die baulichen Anforderungen steigen, Die Produktion wird empfindlicher gegenüber Fehlern und Prozesskontrolle.
Innenverkleidung vs. Außenkomponenten
Eine weitere Einteilung erfolgt nach dem Arbeitsumfeld.
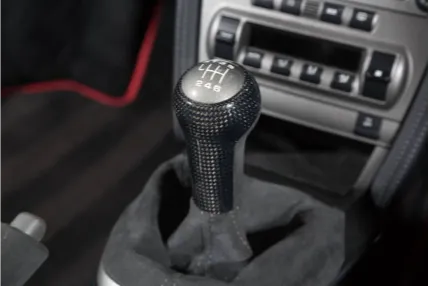
Innenteile unter stabilen Kabinenbedingungen arbeiten. Der Fokus liegt auf der Passgenauigkeit, Oberflächenbeschaffenheit, und visuelle Konsistenz wie Webausrichtung und Glanzgrad.
Außenteile sind raueren Umgebungen wie UV-Strahlung ausgesetzt, Feuchtigkeit, Temperaturänderungen, Vibration, und Straßenaufprall. Dies erfordert stärkere Laminate und langlebigere Beschichtungen.
| Typ | Umfeld | Fokus | Erfordernis |
|---|---|---|---|
| Innenverkleidung | Stabile Kabine | Visuelle Qualität | Ausstattung & beenden |
| Außenteile | Harte Belichtung | Haltbarkeit | Baulicher Schutz |
Diese Klassifizierung wirkt sich direkt auf die Materialauswahl aus, Aushärtungsstrategie, und Veredelungsprozess.
Auswahl der richtigen Form und Materialien
Die Projektkomplexität spielt bei der Carbonfaserherstellung eine wichtige Rolle, vor allem für Anfänger.
Unterschiedliche Teilegrößen erfordern unterschiedliche Ebenen der Prozesskontrolle und Materialhandhabung.
Formoptionen für unterschiedliche Produktionsmengen
Die Form bestimmt die endgültige Form, Oberflächenqualität, und Maßhaltigkeit jedes Kohlefaserteils. Unterschiedliche Produktionsmengen erfordern unterschiedliche Werkzeuglösungen.
3D-gedruckte Formen eignen sich für Prototypen und Einzelteile, bietet eine schnelle Abwicklung und niedrige Kosten für die Validierung im Frühstadium.
Formen aus Fiberglas werden üblicherweise für kleine bis mittlere Produktionsläufe verwendet, Balance zwischen Haltbarkeit und Kosteneffizienz.
CNC-gefräste Formen werden für die OEM-Produktion verwendet, Bietet höchste Präzision und Wiederholgenauigkeit für die Großserienfertigung.
Kohlefaserstoffe, Harze und Kernmaterialien
Bei einem Kohlefaserteil kommt es auf das Zusammenspiel der Verstärkung an, Harz, und Kernmaterialien statt Stoff allein.
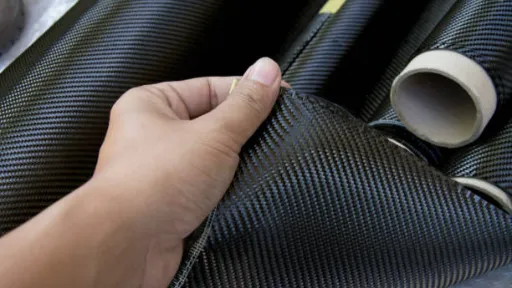
Kohlefasergewebe sorgt dafür strukturelle Stärke, mit Köperbindung für das Erscheinungsbild und unidirektionalem Stoff für die Richtungsleistung.
Epoxidharz verbindet die Struktur und überträgt Lasten, Bietet starke Haftung und Langzeitstabilität.
Schaum- oder Wabenkerne werden in Sandwichstrukturen eingesetzt, um die Steifigkeit zu verbessern und gleichzeitig das Gewicht zu reduzieren. wie wir sicherstellen, dass jedes mit unserer Autoklav-Technologie hergestellte Teil unseren Anforderungen entspricht „1:1 Passformgarantie.“
Prepreg vs. Nass-Layup-Materialien
Die Materialauswahl hängt von der Produktionsmethode ab, was sich direkt auf Qualität und Konsistenz auswirkt.
| Aspekt | Nasses Layup | Prepreg-System |
|---|---|---|
| Materialeinrichtung | Manueller Harzauftrag | Vorimprägnierte Faser mit kontrolliertem Harz |
| Kosten | Geringere Anfangsinvestition | Höhere Materialkosten |
| Konsistenz | Hängt von den Fähigkeiten des Bedieners ab | Äußerst gleichbleibende Qualität |
| Beste Verwendung | Prototypen- und Kleinserienfertigung | OEM- und Hochleistungsteile |
Prepreg-Systeme werden im Automobilbau aufgrund der höheren Wiederholbarkeit und Qualitätskontrolle bevorzugt. Nasslaminat wird immer noch häufig für den Prototypenbau und die Kleinserienfertigung verwendet.
Einwandfreie Passform, Premium-Dry-Carbon-Zubehör
Schritt-für-Schritt-Layup-Prozess für Kohlefaserteile
Sobald die Form und die Materialien fertig sind, Der Prozess geht in die Layup-Phase über. Hier werden Kohlefaserschichten in die Form eingelegt, um die endgültige Struktur zu bilden. Die Qualität dieses Schrittes wirkt sich direkt auf die Festigkeit aus, Aussehen, und Dimensionsstabilität.
Kleine Fehler beim Laminieren können zu Mängeln wie Schwachstellen führen, Oberflächenprobleme, oder schlechte Montage später in der Produktion.
Vielleicht sind Sie daran interessiert: Erläuterung des Kohlefaser-Layup-Prozesses für Automobilteile
Vorbereiten der Formoberfläche
Der Layup beginnt mit der richtigen Formvorbereitung. Staub, Öl, oder Rückstände auf der Oberfläche können auf das fertige Teil übertragen werden und sowohl das Aussehen als auch die Trennleistung beeinträchtigen.
Vor der Produktion, Die Form muss gereinigt und überprüft werden. Um sicherzustellen, dass das ausgehärtete Teil sicher und ohne Beschädigung entfernt werden kann, wird ein Trennmittel aufgetragen.
Für hochglänzende Automobilteile, Der Schimmelzustand ist kritisch, da selbst kleine Kratzer auf der endgültigen Oberfläche auftreten können.
Die richtige Vorbereitung gewährleistet drei wichtige Ergebnisse:
- Saubere Freigabe: Reibungsloses Entformen ohne Beschädigung
- Oberflächenqualität: Stabiler Glanz und Webklarheit
- Prozesskonsistenz: Zuverlässige Ergebnisse über Produktionschargen hinweg
Kohlefaser platzieren und Harz auftragen
Nach der Vorbereitung, Kohlefaserschichten werden entsprechend der erforderlichen Struktur platziert.
Bei sichtbaren Automobilteilen muss die Webausrichtung sorgfältig kontrolliert werden, da selbst kleine Verschiebungen die visuelle Qualität beeinträchtigen können.
Der Harzauftrag hängt vom verwendeten Verfahren ab. Beim Nasslaminieren wird manuell Harz aufgetragen, um jede Schicht vollständig zu durchtränken, während Prepreg-Materialien bereits kontrolliertes Harz für eine höhere Konsistenz enthalten.
Unabhängig von der Methode, Jede Schicht muss flach liegen. Falten, Luftspalte, oder eine ungleichmäßige Platzierung kann zu Schwachstellen und sichtbaren Mängeln im fertigen Teil führen.
Luft entfernen und zum Aushärten vorbereiten
Vor dem Aushärten, Eingeschlossene Luft muss aus dem Laminat entfernt werden. Lufteinschlüsse können innere Hohlräume erzeugen, die die Festigkeit verringern und auch als Oberflächenfehler auftreten können.
Techniker verwenden Walzen und Konsolidierungswerkzeuge, um jede Schicht zu verdichten und beim Auflegen eingeschlossene Luft zu entfernen. Zusätzliche Schichten werden gemäß dem Laminatplan hinzugefügt.
In diesem Stadium, Der Fokus verlagert sich auf die Konsolidierung. Ziel ist die Schaffung einer gleichmäßigen Struktur mit stabiler Faserverteilung über das gesamte Bauteil.
Sobald es abgeschlossen ist, Das Teil ist bereit zum Vakuumieren und Aushärten. Eine ordnungsgemäße Konsolidierung verbessert die strukturelle Integrität und trägt dazu bei, ein glatteres Endoberflächen-zu-Harz-Verhältnis zu erreichen. Dadurch wird die größtmögliche Festigkeit bei absolut minimalem Gewicht im fertigen Teil erreicht.
Vakuumverpackung, Aushärtung und Trockenkohlenstoffproduktion
In der Aushärtungsphase wird aus einem flexiblen Laminat ein starrer Verbundwerkstoff. Es bestimmt direkt die Stärke, Gewicht, und Oberflächenqualität.
Grundlegende DIY-Methoden verwenden oft die Aushärtung bei Raumtemperatur. Im Gegensatz, Die professionelle Automobilproduktion ist für eine bessere Stabilität und Wiederholbarkeit auf kontrollierte Druck- und Temperatursysteme angewiesen.
Warum Vakuumverpackung die Teilequalität verbessert
Durch die Vakuumverpackung wird ein gleichmäßiger Druck auf das Laminat ausgeübt, um die Konsolidierung zu verbessern. Es entfernt eingeschlossene Luft und überschüssiges Harz und verdichtet gleichzeitig alle Schichten zu einer dichteren Struktur.
Dies führt zu einem stabileren Laminat mit verbesserter mechanischer Leistung und Oberflächenqualität.
Zu den Hauptvorteilen gehört ein geringerer Hohlraumgehalt, stärkere Faserbindung, und gleichmäßigere Lastübertragung. Es verbessert auch die Oberflächenglätte nach dem Aushärten.
Für Automobilanwendungen, Vakuumverpackung gilt allgemein als Standardanforderung für zuverlässige strukturelle und visuelle Qualität.
DIY-Härtung vs. professionelle Autoklav-Härtung
Die Härtungsmethoden unterscheiden sich hauptsächlich darin, wie Hitze und Druck kontrolliert werden.
Bei der Aushärtung im Autoklaven wird eine abgedichtete Umgebung mit kontrollierter Temperatur und hohem Druck verwendet. Dadurch entstehen Laminate mit sehr geringem Hohlraumgehalt, stabile Struktur, und hohe Wiederholgenauigkeit, Dadurch eignet es sich für die Automobilproduktion.
Nasser Kohlenstoff vs. trockener Kohlenstoff erklärt
Das Wichtigste Unterschied zwischen nassem Kohlenstoff und trockenem Kohlenstoff liegt in der Harzkontrolle während der Herstellung.
| Aspekt | Nasser Kohlenstoff | Trockener Kohlenstoff |
|---|---|---|
| Verfahren | Manueller Harzauftrag | Prepreg mit kontrolliertem Harz |
| Gewicht | Ein höherer Harzgehalt erhöht das Gewicht | Das optimierte Faser-zu-Harz-Verhältnis reduziert das Gewicht |
| Konsistenz | Betreiberabhängig | Hohe Wiederholgenauigkeit |
| Ergebnis | Schwerere Funktionsteile | Leichtes Premium-Finish |
Trockener Kohlenstoff wird in High-End-Automobilanwendungen bevorzugt, da er eine bessere Gewichtskontrolle ermöglicht, Struktur, und Oberflächenkonsistenz.
Trimmen, Oberflächenvorbereitung und Automobilveredelung
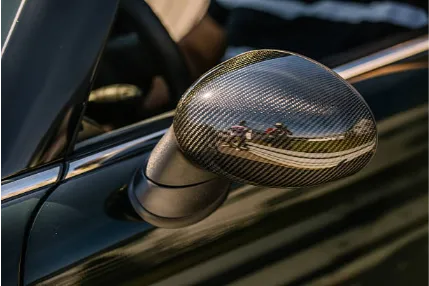
Ein Bauteil aus Kohlefaser erreicht nicht direkt nach dem Formen seine endgültige Qualität. Die Nachbearbeitung definiert die Passgenauigkeit, Oberflächenbeschaffenheit, und langfristige Haltbarkeit. Schlechtes Zuschneiden oder Nachbearbeiten kann die wahrgenommene Qualität selbst eines gut ausgehärteten Teils beeinträchtigen.
Beschneiden und Kantenbearbeitung
Nach dem Aushärten, Überschüssiges Material wird entfernt, um die endgültige Form und den richtigen Sitz zu erreichen.
In Kleinserienproduktion, Handwerkzeuge dürfen verwendet werden, während die professionelle Fertigung auf CNC-Bearbeitung für höhere Präzision und Wiederholgenauigkeit angewiesen ist.
Bei Automobilanwendungen ist ein präzises Zuschneiden wichtig, da kleine Maßfehler zu Lücken führen können, Fehlausrichtung, oder Installationsprobleme. Saubere Kanten reduzieren zudem spätere Korrekturarbeiten und verbessern die Montagequalität.
Schleifen und Oberflächenvorbereitung
Vor dem Beschichten, Die Oberfläche muss vorbereitet werden, um eine ordnungsgemäße Haftung und eine stabile Oberfläche zu gewährleisten.
Durch Schleifen werden kleinere Mängel beseitigt und ein glatter Untergrund geschaffen. Die Produktion erfolgt häufig in mehreren Schritten, Übergang von groben zu feinen Schleifmitteln.
Zu den häufigsten Problemen, die bei der Inspektion festgestellt wurden, gehören::
- Nadellöcher auf der Oberfläche: Kleine Hohlräume, die die Gleichmäßigkeit der Beschichtung beeinträchtigen
- Harzreiche Gebiete: Ungleichmäßige Harzverteilung beeinträchtigt die Oberflächenbalance
- Webverzerrung: Falsch ausgerichtete Fasern, die die visuelle Konsistenz beeinträchtigen
- Kosmetische Mängel: Kleinere Mängel, die das endgültige Erscheinungsbild beeinträchtigen
Durch die Behebung dieser Probleme vor dem Beschichten wird die Konsistenz verbessert und das Risiko einer Nacharbeit verringert.
Klarlack für den Automobil-Look
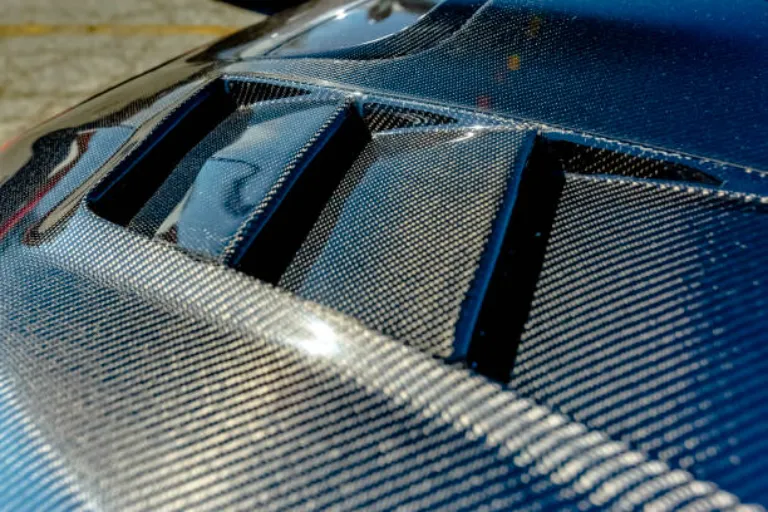
Das endgültige Erscheinungsbild hängt vom Klarlacksystem ab. Eine hochwertige Automobilbeschichtung schützt das Teil vor UV-Strahlung und erhöht die Tiefe der Kohlenstoffbindung.
Ohne richtige Beschichtung, Längere Sonneneinstrahlung kann zum Ausbleichen führen, Dumpfheit, oder Oberflächenverschlechterung.
Zu den wichtigsten Leistungsfaktoren der Beschichtung gehören::
- UV-Beständigkeit: Behält langfristige Farbstabilität
- Glanzerhaltung: Bewahrt den Glanz im Laufe der Zeit
- Oberflächenschutz: Reduziert Umweltschäden
- Visuelle Tiefe: Verbessert die Klarheit des Gewebes und den 3D-Effekt
Professionelle Systeme verwenden oft mehrere Beschichtungsschichten und kontrolliertes Polieren. In dieser letzten Phase wird bestimmt, ob ein Teil als Standard-Ersatzteil oder als Premium-Automobilteil wahrgenommen wird.
Häufige Fehler bei der Herstellung von Autoteilen aus Kohlefaser
Die meisten Probleme bei der Herstellung von Carbonfasern sind auf eine kleine Anzahl wiederholter Fehler zurückzuführen. Sobald ein Teil ausgehärtet ist, Diese Probleme sind schwer zu beheben, Daher ist Vorbeugung wichtiger als Reparatur.
Diese Fehler wirken sich auf die Stärke aus, Aussehen, und Passform zugleich. Ihr Verständnis trägt dazu bei, Verschwendung zu reduzieren und die Produktionsstabilität zu verbessern.
Fehler bei der Werkzeug- und Materialauswahl
Viele Probleme beginnen bereits vor Produktionsbeginn. Werkzeuggenauigkeit und Materialauswahl bestimmen die Grundqualität des gesamten Prozesses.
Formen minderwertiger Qualität verringern die Maßhaltigkeit und führen zu schlechter Passung und ungleichmäßiger Oberflächenbeschaffenheit. Wenn Materialien nur nach Kosten ausgewählt werden, kann dies auch zu einer Beeinträchtigung der Haltbarkeit und der optischen Leistung führen.
Häufige Probleme sind::
- Minderwertige Stoffe: Eine inkonsistente Webart beeinträchtigt die optische Stabilität und die Qualität des Laminats
- Falsches Harzsystem: Einige Harze können der Hitze und UV-Strahlung im Automobilbereich nicht standhalten
- Fehlende Kernmaterialien: Das Fehlen von Kernen verringert die Steifigkeitseffizienz bei Leichtbaukonstruktionen
- Schlechte Formenauswahl: Prototypenformen können keine stabile Produktionsgenauigkeit aufrechterhalten
Eine gute Fertigung beginnt mit der Abstimmung von Werkzeugen und Materialien auf die Anwendung, nicht das Budget.
Probleme beim Auftragen und Aushärten
Auch mit den richtigen Materialien, Fehler beim Auflegen und Aushärten können die Endleistung beeinträchtigen.
Ein häufiges Problem ist eingeschlossene Luft im Laminat. Diese Hohlräume verringern die Festigkeit und können auch die Oberflächenqualität beeinträchtigen. Überschüssiges Harz kann das Gewicht erhöhen, ohne einen strukturellen Vorteil zu bringen.
Auch die Faserausrichtung spielt eine Schlüsselrolle. Eine schlechte Ausrichtung verringert die optische Qualität dekorativer Teile und schwächt die Belastbarkeit struktureller Teile.
Ebenso wichtig ist die Aushärtungskontrolle. Falsche Temperatur oder falscher Druck können zu Verformungen führen, Instabilität, und verringerte Haltbarkeit im Laufe der Zeit.
Probleme bei der Verarbeitung und Montage
Selbst strukturell starke Teile können im realen Einsatz versagen, wenn Verarbeitung und Einbau nicht kontrolliert werden.
Passungsprobleme sind häufig auf Beschnittfehler oder Formabweichungen zurückzuführen, insbesondere bei Teilen, die enge Einbautoleranzen erfordern.
Oberflächenfehler treten meist bei der Endbearbeitung auf. Häufige Probleme sind Staubverschmutzung, Schleifspuren, ungleichmäßiger Glanz, und Beschichtungsinkonsistenz.
| Problemtyp | Hauptursache | Auswirkungen |
|---|---|---|
| Problem mit der Ausstattung | Beschnittfehler oder Formabweichung | Installationslücken und Fehlausrichtung |
| Oberflächenfehler | Staub, Schleifen, oder Beschichtungsprobleme | Reduzierte visuelle Qualität |
| Strukturelle Schwäche | Luftporen oder schlechte Faserplatzierung | Geringere Festigkeit und Haltbarkeit |
Häufig gestellte Fragen
Wie werden Autoteile aus Kohlefaser hergestellt??
Der Prozess beginnt mit der Schichtung von Kohlefaserplatten, die oft mit Harz vorimprägniert sind, auf eine vorbereitete Form geben. Zum Verdichten der Schichten wird ein Vakuumbeutel verwendet, Luft entfernen, und stellen Sie sicher, dass das Harz den Stoff durchtränkt. Anschließend wird das Teil mit kontrollierter Hitze und Druck in einem Ofen oder Autoklaven ausgehärtet. Nach dem Aushärten, Das Teil ist beschnitten, geschliffen, und klarlackiert für ein hochwertiges Finish.
Kann ich Kohlefaserteile zu Hause herstellen??
Ja, Die Herstellung von Kohlefaserteilen zu Hause ist mit der Nassauflegemethode möglich. Dabei wird trockenes Carbongewebe in eine Form gelegt und Epoxidharz manuell mit einem Pinsel oder einer Rolle aufgetragen. Es ist die am besten zugängliche Technik für DIY-Projekte, aber auch für Profis, Für ein ästhetisches Finish ist oft viel Schleifen und Polieren erforderlich.
Welche Materialien werden zur Herstellung von Kohlefaserteilen benötigt??
Die Kernmaterialien sind ein Verstärkungsgewebe wie Japan Toray 3K-Kohlefaser, ein Harzsystem wie Epoxidharz, und eine Form zum Formen des Teils. Für fortgeschrittenere Anwendungen, Für zusätzliche Steifigkeit können Sie auch Kernmaterialien wie Schaumstoff verwenden, zusammen mit Hilfsstoffen wie Formtrennmitteln und Vakuumverpackungsmaterialien zur Verbesserung der Endqualität.
Benötige ich einen Vakuumbeutel oder einen Autoklaven, um Carbonteile herzustellen??
Ein Autoklav ist nicht immer notwendig. Das alleinige Vakuumieren ermöglicht die Herstellung professioneller Teile und ist ein gängiger Industriestandard. Autoklaven üben einen gleichmäßigeren Druck aus und werden typischerweise für Teile mit sehr komplexen Formen oder für die Produktion in großem Maßstab verwendet, bei denen Konsistenz und Präzision von entscheidender Bedeutung sind.
Wie werden Carbonfaserteile fertiggestellt und klarlackiert??
Bei der Veredelung werden mehrere Schichten Hochglanz aufgetragen, UV-beständiger Klarlack über dem ausgehärteten Teil. Zwischen jeder Schicht, Die Oberfläche wird sorgfältig mit immer feineren Körnungen geschliffen, um etwaige Unvollkommenheiten zu beseitigen und eine glatte Basis zu schaffen. Die letzte Schicht wird dann maschinell mit Schneid- und Endbearbeitungsmitteln poliert, um eine tiefe Oberfläche zu erzielen, hochglänzender Glanz.
Was sind häufige Fehler bei der Herstellung von Kohlefaserteilen??
Die häufigsten Probleme sind kleine Oberflächenfehler wie Nadellöcher durch eingeschlossene Luft, falsche Harzmischungsverhältnisse, die zu einem klebrigen Teil führen, das nicht aushärtet, und Webverzerrungen beim Laminieren. Auch eine schlechte Formqualität kann zu Passungsproblemen führen. Ohne einen richtigen UV-beständigen Klarlack, Teile können mit der Zeit auch vergilben oder sich ablösen.
Letzte Gedanken
Hochwertige Kohlefaser Automobilteile hängen von kontrollierten Prozessen ab und nicht nur von der Materialauswahl. Jede Stufe, von der Formpräzision und Materialauswahl bis hin zur Konsistenz des Layups, Aushärtungsstabilität, und Endbearbeitung, wirkt sich direkt auf die Kraft aus, Aussehen, und langfristige Anpassungsleistung. Wenn diese Schritte nicht ordnungsgemäß kontrolliert werden, Selbst gute Materialien können zu instabilen oder inkonsistenten Ergebnissen führen.
Die Präzisionsfertigung von Carbonfasern für die Automobilindustrie erfordert eine integrierte Steuerung aller Werkzeuge, Materialien, und Härtungssysteme. Shasha Carbon wendet diesen Prozess durch technische Formen an, Prepreg-Materialien, Aushärtung im Autoklaven, und CNC-Endbearbeitung, Gewährleistung einer stabilen Passform und gleichbleibender Qualität über alle Produktionsläufe hinweg. Dadurch können wir Aftermarket-Marken unterstützen, OEM-Lieferanten, und Private-Label-Projekte, aus kundenspezifische Entwicklung und Prototypenstadien bis hin zur Serienfertigung.